Минимальное оборудование для мастерской по карбону
Базовый набор для старта: что нужно в любом случае
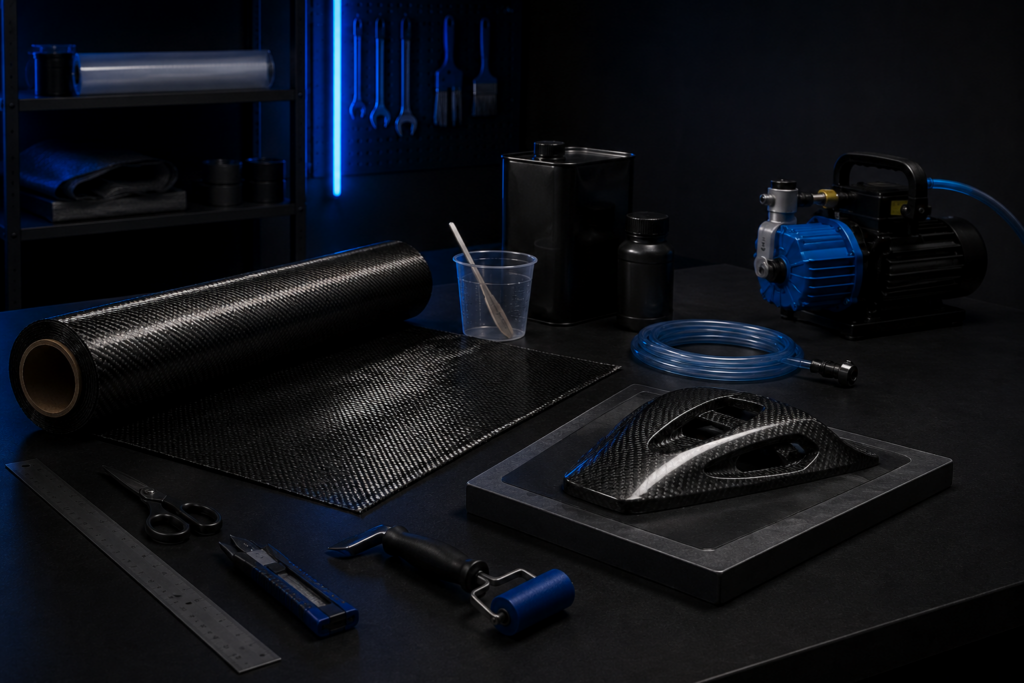
Для первой карбоновой детали не нужен цех, забитый дорогими станками. Но есть вещи, без которых производство встанет ещё до замеса смолы. Я бы начал с вакуумного насоса и смолоуловителя, рулона вакуумной плёнки, тэки-тейпа, дренажной сетки, разделительных материалов, точных весов, тары для смешивания, кистей, прикаточных валиков и нормальных средств защиты. Для обрезки понадобятся алмазный диск и пылеотвод. Такой комплект годится и для инфузии, и для первых проб с углеволокном под вакуумным мешком.
На старте легко увлечься каталогами и купить то, что месяцами лежит на полке. Автоклав, большая дегазационная камера и краскопульт нужны далеко не с первой недели. Сначала соберите рабочую цепочку: подготовили форму, уложили карбон, закрыли пакет, проверили герметичность, подали смолу и безопасно обработали готовый композит. Если каждый этап проходит без подручных костылей, базовый набор выбран правильно.
Я советую сразу развести инструмент по зонам. Ножницы и шаблоны держите у стола раскроя, весы и чистую тару поставьте в месте замеса, а грязный инструмент оставьте у зоны обрезки. Карбоновая пыль не должна попадать в банку с отвердителем или на сухое углеволокно. Это простое разделение экономит больше материала, чем покупка модного оборудования.
Вакуумный насос - сердце мастерской
Насос откачивает воздух из мешка и держит разрежение весь цикл. При инфузии от него зависит, пройдёт ли фронт смолы через армирование без сухих пятен. При ручной выкладке под мешком насос прижимает слои к матрице и помогает убрать лишний воздух. Для небольшой мастерской обычно хватает пластинчато-роторной модели на 30-40 л/мин с рабочим разрежением около -0,9 бар. Если бюджет не совсем жёсткий, берите двухступенчатую модель: она спокойнее держит вакуум при долгой работе и оставляет запас для формы со сложным контуром.
Холодильный насос выглядит заманчиво из-за цены, но смотрите не на наклейку, а на режим работы. Одноступенчатая дешёвая модель может сильно греться, плеваться масляным туманом и терять разрежение после нескольких часов. В цеху с пылью её ресурс падает ещё быстрее. Я проверяю насос вакуумметром на заглушенной линии, затем собираю пустой мешок и смотрю, насколько быстро он теряет вакуум после перекрытия крана. Один этот тест сразу показывает утечки в шлангах, фитингах и кранах.
Между мешком и насосом обязательно ставьте смолоуловитель, его ещё называют резин-трапом. Это герметичная ёмкость с входом от формы и выходом к насосу. Если фронт смолы добежит до вакуумной линии, ловушка примет удар на себя. Без неё несколько сотен миллилитров смеси могут попасть внутрь насоса, а ремонт выйдет дороже всей инфузии.
Добавьте вакуумметр, армированный шланг и пару запорных кранов. Шланг не должен сплющиваться под разрежением. Соединения проверяйте до раскроя карбона: пережмите линию у мешка, выключите насос и наблюдайте за стрелкой 10-15 минут. Если давление быстро растёт, ищите подсос, а не надейтесь, что лишняя смола закроет щель.
Расходники для вакуумной инфузии
- Вакуумная плёнка (нейлоновая) закрывает пакет и держит разрежение. Для препрегов берите плёнку с температурным допуском выше температуры цикла, иначе она размягчится или порвётся в печи.
- Герметизирующий жгут (тэки-тейп) приклеивает плёнку к фланцу матрицы. Храните рулон в закрытом пакете: пыль и кусочки углеволокна быстро портят липкую поверхность.
- Дренажная сетка (infusion mesh) ускоряет ход смолы по площади. Её раскладка задаёт направление фронта, поэтому сетку нельзя бездумно доводить прямо до вакуумного выхода.
- Разделительная ткань и перфорированная плёнка отделяют технологический пакет от детали. После отверждения peel ply снимают, а на поверхности остаётся фактура, удобная для последующей склейки.
- Впитывающий слой (breather) распределяет вакуум и принимает лишнюю смолу при некоторых схемах выкладки. Толщину выбирают по задаче, а не по принципу «чем больше, тем лучше».
- Спираль, трубки и фитинги формируют подачу и вакуумный контур. Удобно заранее нарезать типовые отрезки, но использованные смоляные линии в новый пакет не ставят.
Плёнка, сетка, peel ply и большая часть трубок уходят после одного цикла. Я заношу их в карту детали по фактической площади с запасом на складки и фланцы. Если учитывать только размер готового изделия, себестоимость получится красивой на бумаге и неверной в кассе.
Не смешивайте материалы разных температурных классов без проверки паспортов. Плёнка может выдержать печь, а дешёвый жгут поплывёт уже при 80°C. Ещё одна частая ошибка новичка: узкий фланец формы. Оставьте место под тэки-тейп, складку плёнки, подающую магистраль и вакуумный канал. Тогда пакет можно собрать руками, не наклеивая заплаты друг на друга.
Весы и смесительные ёмкости - почему точность критична
Эпоксидную систему смешивают по пропорции производителя, а не на глаз. Для одной смолы это может быть 100:27 по массе, для другой 100:34. Ошибка в 5-10% меняет скорость реакции, нагрев смеси и свойства матрицы. Иногда деталь снаружи кажется твёрдой, но через день продавливается ногтем или теряет форму при нагреве. Исправить такой композит повторным слоем отвердителя уже нельзя.
Для обычных замесов берите цифровые весы с шагом 1 г, для небольших порций клея нужны весы с шагом 0,1 г. Верхний предел тоже имеет значение: тара, смола и отвердитель вместе не должны перегружать датчик. Перед работой поставьте пустой стакан, обнулите вес, внесите компонент А, запишите массу и только потом считайте компонент Б. Я держу рядом простой лист расчёта, потому что арифметика в перчатках и спешке часто подводит.
Тару лучше выбирать прозрачную, с ровным дном и запасом по объёму. Узкий высокий стакан плохо отдаёт тепло: крупный замес может разогреться и закипеть прямо на столе. Для инфузионной смолы Эпоксор я заранее сверяю пропорцию и время жизни из паспорта конкретной системы, затем делю большой объём на несколько ёмкостей, если схема подачи это допускает. Название на банке не заменяет инструкцию к партии.
Смешивайте, проходя палочкой по стенкам и дну. После первого перемешивания полезно перелить состав во вторую чистую ёмкость и ещё раз пройти смесь. Так в форму реже попадают непромешанные полосы. Крышки и мерные лопатки для смолы и отвердителя пометьте разными цветами, чтобы случайно не занести один компонент в канистру с другим.
Кисти, валики и инструмент для выкладки
Карбон красиво смотрится только в рулоне. На реальной форме ткань цепляется за острые углы, расползается на срезе и легко получает складку. Поэтому до работы подготовьте шаблоны, хорошие ножницы для углеволокна, нож со сменными лезвиями, малярную ленту и чистый стол. Раскрой делайте до замеса: когда часы жизнеспособности смолы уже идут, искать потерянный фрагмент поздно.
Даже перед инфузией сухие слои надо уложить без мостов и заломов. На вогнутых участках ткань должна касаться матрицы, иначе вакуум натянет её над углом, а под ней останется карман. Рифлёный валик помогает при ручной пропитке: выгоняет воздух между слоями и прижимает армирование к форме. Работайте без лишнего нажима, чтобы не сдвинуть рисунок карбона и не выдавить всю смолу из зоны.
Кисти пригодятся для гелькоута, грунтовочного слоя смолы и локальной пропитки трудного участка. Дешёвая кисть годится, если из неё не лезет ворс. Перед первым касанием я несколько раз провожу щетиной по липкой ленте. Выпавший волос под лицевым слоем после отверждения превращается в заметную дорожку, которую уже приходится шлифовать.
Для готовой детали нужен отдельный набор: инструмент с алмазным диском, вытяжка или пылесос подходящего класса, шлифовальные материалы и яркий рабочий свет. Бытовая болгарка без кожуха разносит проводящую карбоновую пыль по розеткам и электронике. Резать надо в респираторе, очках и перчатках. Пылесос включайте у самого реза, а не после того, как серый налёт уже осел по всему помещению.
Печь или термошкаф: когда без него не обойтись
Инфузионная деталь на системе холодного отверждения может набрать первичную прочность при комнатной температуре. Но паспортные свойства смолы часто требуют постотверждения. Цикл при 60-80°C в течение 4-8 часов поднимает температуру стеклования готовой матрицы примерно на 20-40°C, если такой режим указан производителем. Для детали рядом с мотором, выпуском или под летним солнцем эта разница заметна: недогретая смола раньше размягчается и деталь ведёт.
С препрегом ситуация строже. Его смоляная система рассчитана на заданный цикл, часто в диапазоне 120-180°C. Без печи материал останется недоотверждённым. Автоклав нужен не каждому препрегу, но стабильный нагрев и вакуум во время цикла нужны почти всегда. Сначала выбирают материал и читают его технический лист, после этого проектируют термошкаф. Делать наоборот рискованно: купленная печь может не добрать температуру или оказаться мала для формы.
Стартовый шкаф реально собрать из утеплённого короба, ТЭНа, вентилятора и терморегулятора примерно за 15 000-25 000₽. Внутри не должно быть горячей точки рядом с нагревателем. Поставьте несколько термодатчиков: у детали, в верхней части и возле обратного потока воздуха. На первом пустом прогоне запишите, как быстро растёт температура и насколько показания расходятся по объёму.
Готовый малый термошкаф начинается примерно от 40 000₽, цена растёт вместе с объёмом, мощностью и качеством автоматики. Самодельная конструкция экономит деньги, но не отменяет пожарную защиту, отдельный автомат, исправное заземление и ограничитель перегрева. Не оставляйте первый цикл без наблюдения. Скажу честно: экономия на втором независимом термостате выглядит разумной только до первого залипшего реле.
Что можно заменить, а на чём нельзя экономить
| Позиция | Можно упростить/заменить | Нельзя экономить |
|---|---|---|
| Термошкаф | На старте собрать утеплённый короб с ТЭНом и циркуляцией воздуха | Нужны контроль температуры, защита от перегрева и равномерный прогрев |
| Валики и кисти | Подобрать строительные аналоги после проверки ворса и стойкости к смоле | Инструмент не должен оставлять мусор в лицевом слое или царапать форму |
| Вакуумный насос | Купить исправную модель без лишних функций и дорогого корпуса | Слабое разрежение и перегрев дают пористость, сухие зоны и повторный брак |
| Весы | Взять простую модель без печати чеков и сетевого интерфейса | Неточная дозировка портит весь замес смолы, а иногда и форму с деталью |
| СИЗ | Выбрать удобную базовую одежду, которую легко менять и стирать отдельно | Респиратор, фильтры, очки и химически стойкие перчатки нужны при каждой операции |
| Смесительная тара | Использовать чистые одноразовые стаканы подходящего пластика | Нельзя брать влажную, грязную или растворяющуюся от компонентов ёмкость |
Экономить разумно на внешнем виде оборудования. Насосу не нужен блестящий корпус, стол можно сварить самостоятельно, а стойки собрать из доступного профиля. Но измерение, герметичность и безопасность должны работать предсказуемо. Потеря одной крупной формы из-за неверной пропорции или залитого насоса перекрывает выгоду от нескольких дешёвых покупок.
Бывшее в употреблении оборудование тоже подходит, если его можно проверить. Насос должен набрать нужный вакуум и удержать рабочий режим без резкого перегрева. Весы проверяют контрольными гирями в нескольких точках диапазона. У термошкафа смотрят не только дисплей, но и показания независимого датчика внутри. Фраза продавца «вчера всё работало» к измерению отношения не имеет.
Что нужно дополнительно: инфузия против препрегов
| Позиция | Инфузия | Препреги |
|---|---|---|
| Хранение материала | Сухое место при температуре из паспорта смолы и ткани | Морозильная камера около -18°C с журналом разморозок |
| Отверждение | Комнатная температура или умеренный нагрев по режиму системы | Печь либо автоклав на 120-180°C, точный режим зависит от материала |
| Дегазация | Камера полезна для смолы перед подачей, если это допускает время жизни | Обычно не нужна, так как количество смолы задано при выпуске материала |
| Рабочее время | После смешивания обычно остаётся 20-90 минут | Считают накопленное время материала вне морозильника, часто 10-30 суток |
| Расходные материалы | Сетка, подающие линии, peel ply, плёнка и герметик | Разделительная плёнка, breather, вакуумная плёнка и температурный герметик |
Для инфузии дополнительно пригодятся дегазационная камера, прозрачные подающие трубки и удобная стойка под ёмкость со смолой. Камера особенно полезна после активного перемешивания, когда в составе много мелких пузырей. Но следите за часами: долгая дегазация съедает рабочее время, а нагрев под вакуумом ускоряет реакцию. На первой детали лучше взять спокойную систему с запасом жизнеспособности, чем пытаться выиграть двадцать минут быстрым отвердителем.
Препреги требуют другого порядка. Рулон хранят при -18°C, перед вскрытием пакета дают ему прогреться до комнатной температуры, чтобы на холодном материале не выпал конденсат. Каждую разморозку записывают. Понадобятся термостойкие расходники, печь нужного размера и контроль температуры прямо на форме. Если производитель требует давление выше вакуумного, без автоклава заявленных свойств не получить.
По опыту, новичку проще понять поведение смолы на инфузии небольших плоских деталей. Видно движение фронта, легко менять расположение каналов и недорого повторить испорченный образец. Препрег чище в выкладке и даёт точную долю смолы, зато ошибки в хранении и температурном цикле обходятся дороже.
Требования к помещению
В мастерской нужны вентиляция, стабильная температура, умеренная влажность и разделение чистых с грязными операциями. Одного открытого окна мало. Поток воздуха должен уносить пары от места замеса и пыль от резки, но не поднимать мусор рядом с открытой формой. Перед расстановкой столов полезно пройти весь маршрут детали: от рулона углеволокна до шлифовки кромки.
- Вентиляция. Пары эпоксидной смолы, чистящих составов и стирола при работе с полиэфирными системами раздражают дыхательные пути. Нужен организованный приток и вытяжка. Над участком резки ставят отдельный локальный отсос для карбоновой пыли.
- Температура. Для многих эпоксидных систем рабочее окно лежит около 18-25°C, но точные числа берут из паспорта. В холоде смола густеет и медленно набирает прочность, в жаре быстрее расходует время жизни. Термометр нужен и у стола, и возле формы.
- Влажность. Сухое углеволокно и наполнители хранят в закрытой упаковке. Влага может дать пузыри, помутнение поверхности и слабую склейку. Для обычной эпоксидной работы старайтесь держать влажность не выше 60%, если паспорт материала не задаёт более строгий предел.
- Зонирование. Раскрой и выкладку отделяют от шлифовки хотя бы перегородкой и направлением воздушного потока. Смоляную тару закрывают сразу после дозировки. Грязные перчатки не кладут на стол, где режут лицевой слой карбона.
Пол и столешницы выбирайте гладкие, без щелей, из которых потом трудно убрать обрезки и затвердевшую смолу. Нужен яркий боковой свет: он показывает складки ткани, пузыри под плёнкой и мусор на матрице. Розетки держите подальше от возможного пролива, а кабели не протягивайте через проход. Для насоса и печи лучше выделить отдельные линии с подходящей защитой.
Средства защиты подбирают под конкретную операцию. При замесе надевают нитриловые перчатки и очки, при резке добавляют респиратор с фильтрами для пыли. Для работ с летучими составами нужны фильтры от органических паров и вытяжка. Одежду из цеха не уносят домой вместе с обычными вещами. Карбоновая пыль мелкая, проводящая и цепкая.
Итоговая таблица цен на 2026 год
| Позиция | Ориентировочная цена |
|---|---|
| Вакуумный насос (одноступенчатый, начальный уровень) | 8 000-15 000₽ |
| Вакуумный насос (двухступенчатый) | 20 000-35 000₽ |
| Смолоуловитель, вакуумметр и базовые фитинги | 4 000-12 000₽ |
| Вакуумная плёнка, 1 м² | 150-300₽ |
| Тэки-тейп, рулон 15 м | 500-900₽ |
| Дренажная сетка, 1 м² | 350-600₽ |
| Peel ply, 1 м² | 200-400₽ |
| Цифровые весы | 2 000-5 000₽ |
| Кисти, валики, ножницы и мелкий ручной инструмент | 5 000-15 000₽ |
| Базовый комплект СИЗ | 3 000-10 000₽ |
| Самодельный термошкаф | 15 000-25 000₽ |
| Готовый термошкаф малого объёма | 40 000-120 000₽ |
Цены стоит воспринимать как ориентир на 2026 год: итог зависит от размера формы, температурного класса расходников и региона. Минимальный комплект для инфузии без термошкафа можно собрать примерно за 50 000-80 000₽. Более спокойный старт с двухступенчатым насосом, шкафом, пылеотводом и запасом расходников обычно попадает в диапазон 150 000-300 000₽.
Не тратьте весь бюджет на оборудование. Оставьте запас на карбон, смолу, разделительный состав, тестовые пластины и переделку первой формы. Первая выклейка редко выходит серийной с первого раза. Я закладываю материал минимум на два пробных цикла: один показывает ошибки схемы, второй подтверждает, что исправления действительно сработали.
Покупки лучше вести от конкретной детали. Запишите её площадь, число слоёв, объём смолы, длину фланца и температуру отверждения. После этого станет понятно, какой ширины нужна плёнка, сколько брать сетки и поместится ли матрица в печь. Такой расчёт защищает бюджет лучше любого универсального списка.
На обучении PROTOCOACH можно пройти всю технологическую цепочку: подготовить форму, уложить карбон, собрать вакуумный пакет, провести цикл и разобрать дефекты готовой детали.